

विवरण
पूरा चिपबोर्ड पार्टिकल बोर्ड मशीन उत्पादन लाइन, कण बोर्ड उपकरण एक प्रकार का कृत्रिम बोर्ड है जो छोटे व्यास की लकड़ी, शाखा की लकड़ी, लकड़ी के प्रसंस्करण अवशेषों, या गैर लकड़ी की सामग्री जैसे कि गन्ने के बगासे और कॉटन डंठल को मिश्रण और ग्लूइंग के माध्यम से दबाकर बनाया गया है।
चिपबोर्ड बनाने की मशीन लाइन कण बोर्ड की उत्पादन प्रक्रिया के आधार पर कण तैयारी अनुभागों में विभाजित है; सुखाने और स्क्रीनिंग अनुभाग; गोंद अनुभाग का समायोजन और आपूर्ति; Gluing अनुभाग; गठन और गर्म दबाव अनुभाग; आरी एज सेक्शन; सैंडिंग सेक्शन; इलेक्ट्रॉनिक नियंत्रण प्रणाली, आदि।
हमारी उत्पादन लाइन को रूस, तुर्केय, उजबेकिस्तान, कजाकिस्तान, केन्या, मोरक्को, आदि को 30 से अधिक देशों में निर्यात किया गया है। हमने 150 से अधिक पीबी, ओएसबी और एमडीएफ उत्पादन लाइन का निर्माण और स्थापित किया है।
तस्वीर
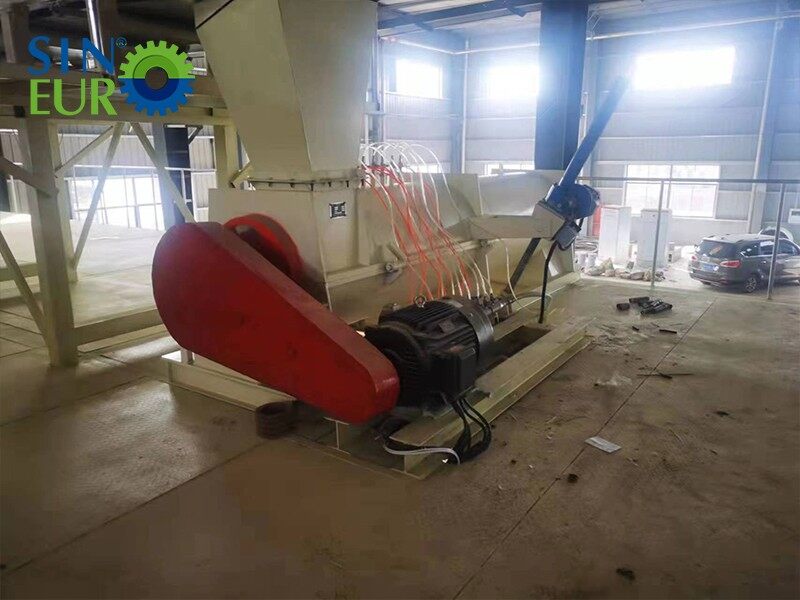
छिलनी अनुभाग
चिपके जाने के बाद, क्रॉच, अंडरस्क्राइज़्ड लॉग और अन्य कच्चे माल को संक्रमण भंडारण के लिए बेल्ट कन्वेयर और बकेट लिफ्ट द्वारा चिप बिन को अवगत कराया जाता है। आउटसोर्सिंग चिप्स को स्टॉक बिन, बेल्ट कन्वेयर और बकेट एलेवेटर द्वारा संक्रमण भंडारण के लिए चिप बिन से अवगत कराया जाता है।

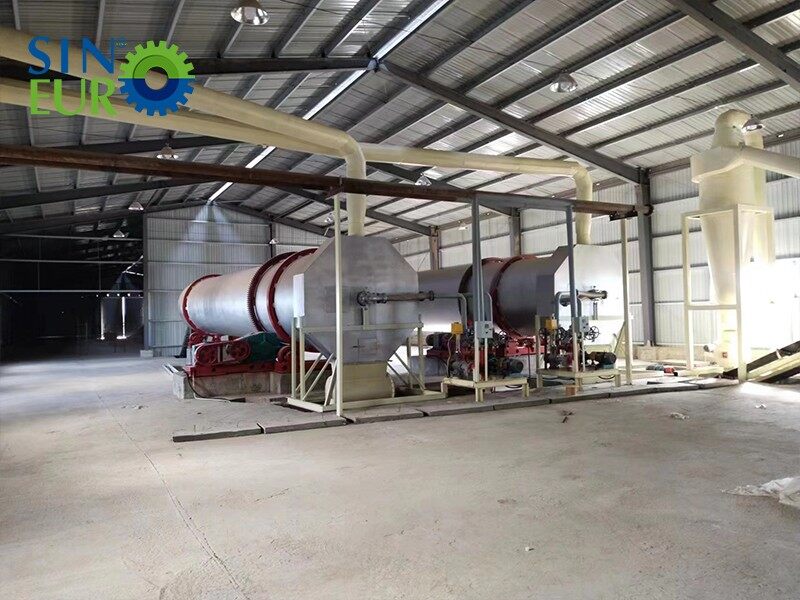
सुखाने अनुभाग और स्क्रीनिंग अनुभाग
गीली लकड़ी की छीलन को सूखने के लिए गीली लकड़ी की छीलन बिन के डिस्चार्जिंग स्क्रू कन्वेयर और बेल्ट कन्वेयर द्वारा तीन-पहुंच वाले कण सुखाने की प्रणाली से अवगत कराया जाता है डिस्चार्जिंग स्क्रू कन्वेयर द्वारा, बेल्ट कन्वेयर, वाइब्रेशन स्क्रीन और स्टॉक बिन के बेल्ट कन्वेयर।


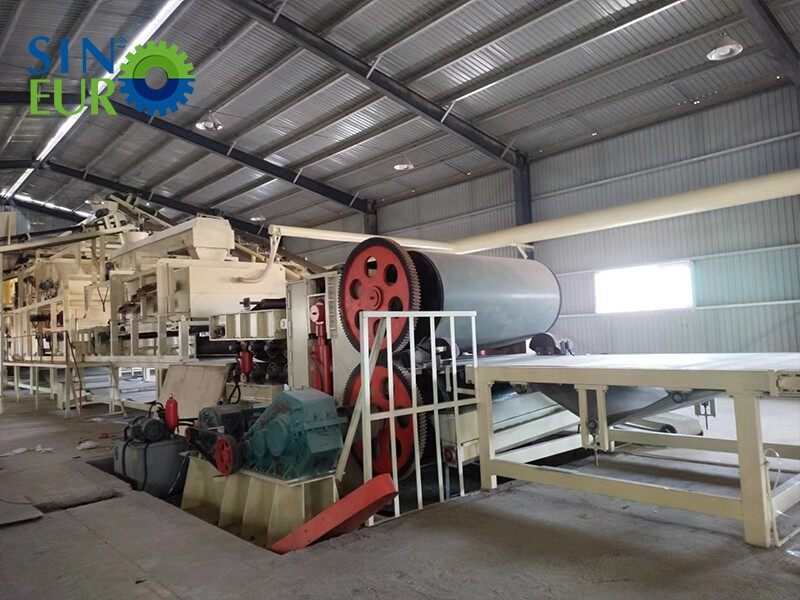
फ़र्श सेक्शन और हॉट प्रेसिनिग सेक्शन
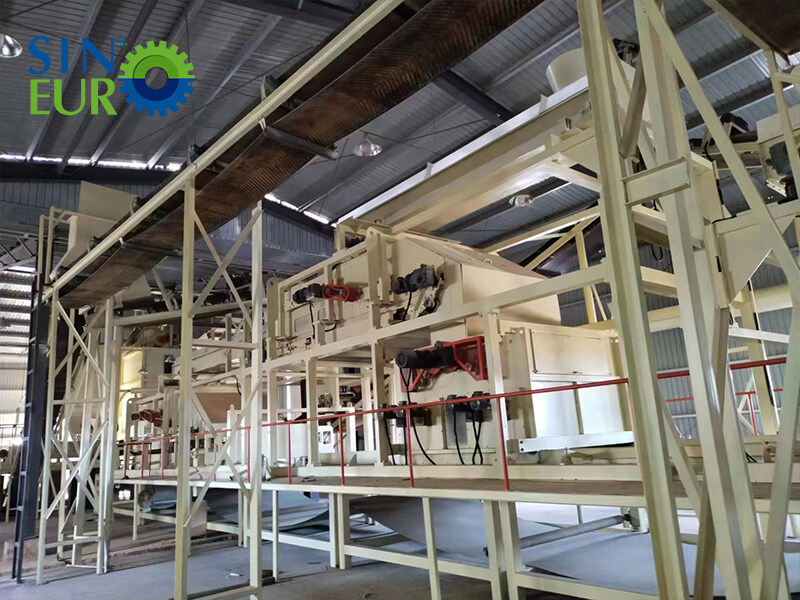
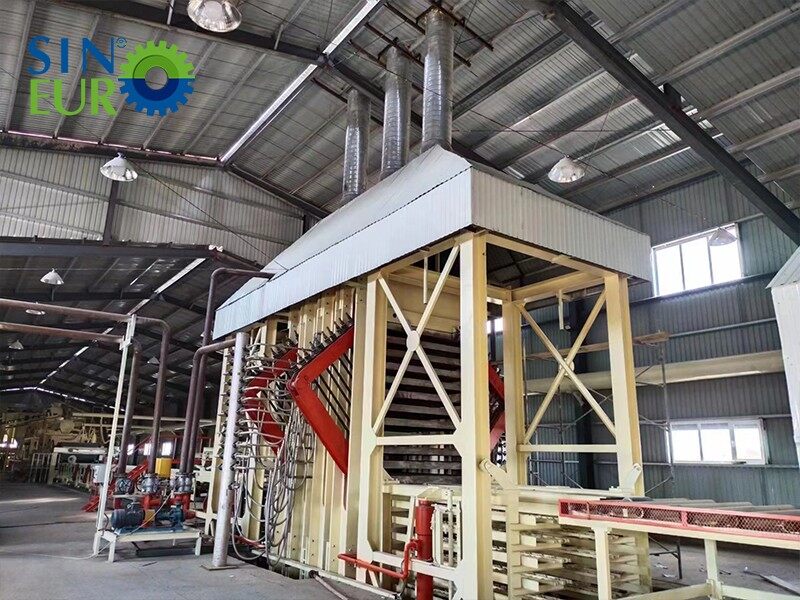
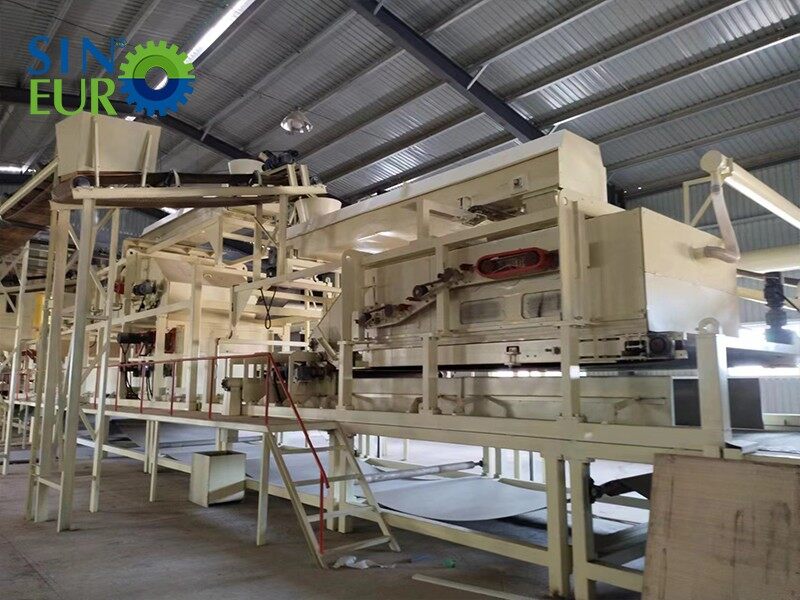
Gluing पर सतह की लकड़ी की छीलन को बेल्ट कन्वेयर और स्क्रू कन्वेयर द्वारा मैकेनिकल ग्रेडिंग और फ़र्श मशीन से अवगत कराया जाता है। इस सिद्धांत के साथ कि रिक्त आकार हीरे के रोल के बीच अलग -अलग अंतराल के लिए अलग है, इसे स्तर (परत) द्वारा वर्दी और फ्लैट बोर्ड स्लैब को पक्का किया जाता है। बोर्ड स्लैब को कुछ प्रक्रियाओं के माध्यम से लोडर की बेस प्लेट को अवगत कराया जाता है, जिसमें स्थायी आयरन रिमूवर, कलाकार, एडगर, कट-ऑफ आरा, कन्वेयर, रैपिड कन्वेयर, तौल कन्वेयर, स्टोरेज कन्वेयर और लोडिंग कन्वेयर शामिल हैं, फिर लोडर ने बोर्ड को व्यक्त किया। हॉट प्रेस और गठन के लिए मल्टी-लेयर हॉट प्रेस (थर्मल मीडियम कंडक्शन ऑयल है) को स्लैब। मल्टी-लेयर हॉट प्रेस द्वारा गठित रफ बोर्ड को बेस प्लेट द्वारा अनलोडर में धकेल दिया जाता है।


अंत उपचार अनुभाग
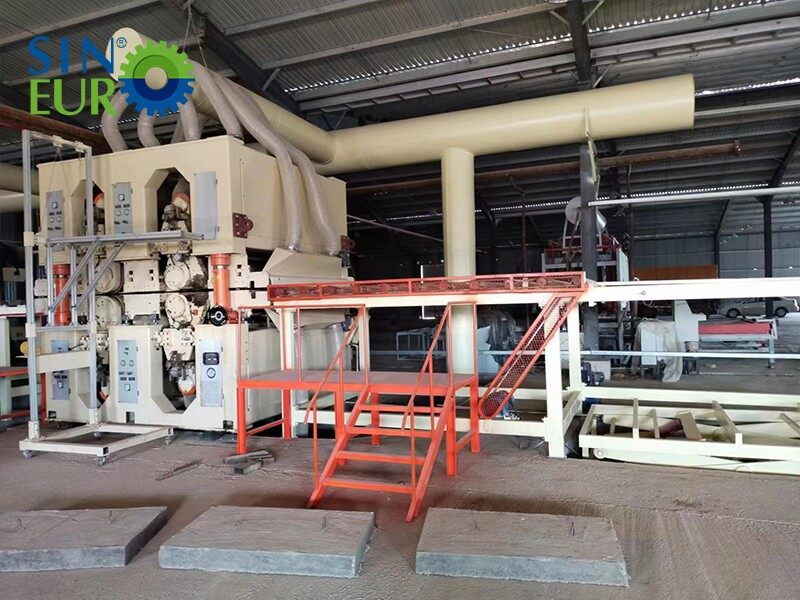
अनलोडर में रहने वाले रफ बोर्ड को डिस्चार्जिंग कन्वेयर और स्केव रोलर कन्वेयर द्वारा कूलिंग इन्फीड कन्वेयर को अवगत कराया जाता है, और फिर कूलिंग के लिए कूलिंग इन्फीड कन्वेयर द्वारा कूलिंग बोर्ड रिवर्सिंग मशीन को अवगत कराया जाता है। बोर्ड कूलिंग मशीन में ठंडा किया गया रफ बोर्ड ट्रिमिंग के लिए ऊर्ध्वाधर और क्षैतिज ट्रिमर को कूलिंग डिस्चार्जिंग कन्वेयर द्वारा अवगत कराया जाता है और फिर अर्ध-तैयार कण बोर्ड में अलग हो जाता है, जिसे अंततः डिस्चार्जिंग कन्वेयर द्वारा स्टैकिंग के लिए लिफ्ट प्लेटफॉर्म तक पहुंचाया जाता है। फोर्कलिफ्ट आगे के शीतलन और संरक्षण के लिए संयंत्र के अर्ध-तैयार उत्पाद भंडारण स्टेशन को ढेर अर्ध-तैयार कण बोर्ड को स्थानांतरित करता है।

टुकड़े टुकड़े करना

विशेष विवरण
वार्षिक 70000CBM PB उत्पादन लाइन
|
1, कच्चे माल की तैयारी चरण |
||||
|
101 |
Jymc -600 |
चिप्स साइलो |
पीसी |
1 |
|
102 |
Dld -3 |
भूमिगत हॉपर शेल |
पीसी |
2 |
|
103 |
Lx -50 × 2 |
पेंच वाहक |
तय करना |
2 |
|
104 |
Py -100 |
वाहक पट्टा |
तय करना |
1 |
|
105 |
BPC -40 |
चिप्स साइलो शेल |
तय करना |
1 |
|
106 |
Lx -50 |
पेंच वाहक |
तय करना |
1 |
|
107 |
560 |
वुड क्रशर |
तय करना |
1 |
|
108 |
Fs -10 |
वायु -कन्वेयर |
तय करना |
1 |
|
109 |
BSC -70 |
गीले चिप्स साइलो शेल |
तय करना |
1 |
|
110 |
Lx -40 × 2 |
पेंच वाहक |
तय करना |
2 |
|
111 |
Py -100 |
फीडिंग बेल्ट कन्वेयर |
तय करना |
1 |
|
2, कच्चे माल सुखाने और स्क्रीनिंग चरण |
||||
|
201 |
Rfl -30 |
ऊष्मा आपूर्ति |
तय करना |
1 |
|
202 |
Dtdg -440 |
तीन चैनल हॉट एयर ड्रायर |
तय करना |
1 |
|
|
||||
|
203 |
Bhcj -20 |
चैंबर को बसाना |
पीसी |
1 |
|
204 |
Fs -12 |
धूल संग्रह प्रणाली |
तय करना |
1 |
|
205 |
Htcq --5 |
स्वत: स्पार्क डिटेक्टर |
तय करना |
1 |
|
206 |
Zf --140 |
रोटरी वाल्व |
पीसी |
1 |
|
207 |
Gby -100 |
वाहक पट्टा |
तय करना |
1 |
|
208 |
FB1120 |
शकर स्क्रीन |
तय करना |
1 |
|
209 |
Py -80 |
वाहक पट्टा |
तय करना |
1 |
|
210 |
Bfx -20 |
वायु -परत |
तय करना |
1 |
|
211 |
Xf -280 |
वायु -परत |
तय करना |
1 |
|
212 |
BBC -30 |
ओवरसाइज़ चिप्स साइलो शेल |
तय करना |
1 |
|
213 |
Lx -50 |
पेंच वाहक |
तय करना |
1 |
|
214 |
460 |
चिप्स मिलर |
तय करना |
1 |
|
215 |
Fs -8 |
वायु -कन्वेयर |
तय करना |
1 |
|
216 |
BBC -70 |
सतह के चिप्स साइलो |
तय करना |
1 |
|
217 |
Lx -40 × 2 |
पेंच वाहक |
तय करना |
2 |
|
218 |
Bxc --70 |
कोर चिप्स साइलो |
तय करना |
1 |
|
219 |
Lx -40 × 2 |
पेंच वाहक |
तय करना |
2 |
|
3, ग्लूइंग स्टेज |
|
|||
|
301 |
Lx -32 |
पेंच वाहक |
तय करना |
2 |
|
302 |
BJC -5 |
साइलो को मापना |
तय करना |
2 |
|
303 |
बीएस250 |
उच्च दक्षता अंगूठी गोंद मिक्सर |
तय करना |
1 |
|
304 |
बीएस300 |
उच्च दक्षता अंगूठी गोंद मिक्सर |
तय करना |
1 |
|
305 |
Ct -1 |
लोहे का विभाजन करने वाला |
तय करना |
1 |
|
306 |
PY80 |
वाहक पट्टा |
तय करना |
2 |
|
307 |
Tj -5 |
गोंद सम्मिश्रण प्रणाली |
तय करना |
1 |
|
4, पाविंग और हॉट प्रेसिंग स्टेज |
||||
|
401 |
Ly -50 |
पेंच वाहक |
तय करना |
1 |
|
402 |
Py -80 |
वाहक पट्टा |
तय करना |
2 |
|
403a |
Bfjp 2-4 |
2 बक्से, 2 पाविंग हेड्स, ग्रेडिंग - न्यूमेटिक डायमंड रोलर मिश्रित फ़र्श मशीन |
तय करना |
1 |
|
403b |
1 बॉक्स, 1 हेड गिलहरी केज रोलर पाविंग मशीन |
तय करना |
1 |
|
|
403 |
JCQ -5 |
धूल संग्रह प्रणाली |
तय करना |
2 |
|
404 |
Bpy -150 |
मैट बोर्ड बेल्ट कन्वेयर |
तय करना |
1 |
|
405 |
Ctq -4 |
लोहे का विभाजन करने वाला |
तय करना |
1 |
|
406 |
5-4 d द्वारा |
निरंतर बहु-रोलर प्रीपर |
तय करना |
1 |
|
407 |
BQJ -5 |
आरा |
तय करना |
1 |
|
408 |
Hlx 20-4 |
अपशिष्ट रीसाइक्लिंग पेंच कन्वेयर |
तय करना |
1 |
|
409 |
Fs -6 |
अपशिष्ट पुनर्चक्रण वायु आपूर्ति प्रणाली |
तय करना |
1 |
|
410 |
Tpy -150 |
सिंक्रोनस कन्वेयर |
तय करना |
1 |
|
411 |
Pt -5 |
प्लेटफुल |
तय करना |
1 |
|
412 |
Bhj 5-4 |
क्रॉस आरा |
तय करना |
1 |
|
413 |
Pt -5 |
प्लेटफुल |
तय करना |
1 |
|
417 |
Bjy -150 |
त्वरित कन्वेयर |
तय करना |
1 |
|
418 |
Bky -150 |
फास्ट कन्वेयर |
तय करना |
1 |
|
419 |
Bjly -150 |
मापने वाला |
तय करना |
1 |
|
420 |
Bky -150 |
फास्ट कन्वेयर |
तय करना |
1 |
|
423 |
Bcy -150 |
भंडारण कन्वेयर |
तय करना |
3 |
|
424 |
Bty -150 |
बोर्ड को धक्का देना |
तय करना |
1 |
|
425 |
ZBJ114 × 8-18} |
ऑटो लोडर |
तय करना |
1 |
|
426 |
BY114 × 8/15-18 |
हॉट प्रेस |
तय करना |
1 |
|
427 |
Byz -7 |
गर्म प्रेस हाइड्रोलिक तंत्र |
तय करना |
1 |
|
428 |
BLQ -7 |
हाइड्रोलिक शीतलन प्रणाली |
तय करना |
1 |
|
429 |
XBJ114 × 8-18} |
ऑटो अनलोडर |
तय करना |
1 |
|
430 |
Xby -30 |
अनलोडर कन्वेयर |
तय करना |
1 |
|
5। पोस्ट-प्रोसेसिंग स्टेज |
||||
|
501 |
Bjy -4 |
रोलर कन्वेयर आउटपुट |
तय करना |
2 |
|
502 |
Bflj -60 × 2 |
बोर्ड शीतलन तंत्र |
तय करना |
1 |
|
503 |
Bcy -4 |
रोलर कन्वेयर आउटपुट |
तय करना |
1 |
|
504 |
Zyj -4 |
इच्छुक रोलर कन्वेयर |
तय करना |
1 |
|
505 |
BC114 × 8 बी |
अनुदैर्ध्य धार देखा |
तय करना |
1 |
|
506 |
Bzcy -4 |
अनुदैर्ध्य ने आउटपुट कन्वेयर देखा |
तय करना |
1 |
|
507 |
Bhjy -8 |
क्षैतिज भोजन कन्वेयर |
तय करना |
1 |
|
508 |
BC214 × 8 बी |
क्षैतिज धार देखा |
तय करना |
1 |
|
509 |
Bhcy -8 |
क्षैतिज देखा आउटपुट कन्वेयर |
तय करना |
2 |
|
510 |
Ddj -5 |
स्टेकर |
तय करना |
2 |
|
511 |
BSJ214×8 |
रोलर प्रकार हाइड्रोलिक लिफ्टर |
तय करना |
2 |
|
512 |
Cgt -8 |
ग्राउंड रोलर टेबल |
तय करना |
2 |
|
513 |
Hs --5 |
ट्रिमिंग आरी के लिए धूल कलेक्टर |
तय करना |
1 |
|
6, सैंडिंग स्टेज |
|
|
||
|
601 |
Byi -8 |
ग्राउंड रोलर टेबल |
तय करना |
2 |
|
602 |
BSJ214 × 8/3-8} |
रोलर प्रकार हाइड्रोलिक लिफ्टर |
तय करना |
2 |
|
603 |
Tbj -4 |
बोर्ड फीडर |
तय करना |
2 |
|
604 |
Jgy -4 |
फीडिंग रोलर कन्वेयर |
तय करना |
1 |
|
605 |
बीएसजी2613सी |
2 सिर डबल साइड सैंडर |
तय करना |
1 |
|
606 |
Gdy -4 |
रोलर कन्वेयर |
तय करना |
1 |
|
607 |
बीएसजी2713सी |
4 सिर डबल साइड सैंडर |
तय करना |
1 |
|
608 |
Gdy -4 |
रोलर कन्वेयर |
तय करना |
1 |
|
609 |
BSJ214 × 8/3-8} |
रोलर प्रकार हाइड्रोलिक लिफ्टर |
तय करना |
2 |
|
610 |
Ddj -8 |
ऑटो स्टैकर |
तय करना |
2 |
|
611 |
Bcy -8 |
ग्राउंड रोलर टेबल |
तय करना |
2 |
|
7,नियंत्रण प्रणाली |
तय करना |
1 |
||
लेआउट ड्राइंग

उत्पादन प्रवाह चार्ट

कच्चा माल


अंतिम उत्पाद


विनिर्माण कार्यशाला


फ़ायदा
तियानली कण बोर्ड उत्पादन लाइन के लक्षण
1. एडॉप्ट एडवांस्ड कण माप उपकरण और गोंद ब्लेंडर, सटीक माप, अच्छा गोंद सम्मिश्रण प्रभाव और कम गोंद की खपत के साथ;
2. एडॉप्ट घरेलू प्रमुख पूर्व-प्रेसिंग तकनीक, कण बोर्ड की गुणवत्ता में सुधार करने के लिए और पस्टर की खपत को भी कम करने के लिए, ताकि उत्पादन लागत को बहुत कम किया जा सके।
3. एडॉप्ट एडवांस्ड डायमंड रोल ग्रेडिंग पाविंग मशीन, सतह को ठीक करने के लिए, सेक्शन ग्रेडिंग संरचना की गुणवत्ता को नियंत्रित करने के लिए, और तैयार कण बोर्ड की वारिंग डिग्री को बहुत कम करें।
4. पर्यावरण संरक्षण के लिए, कण बोर्ड उत्पादन लाइन मुख्य रूप से धूल से प्रदूषित है। डिजाइन और निर्माण पर, हम विशेष रूप से धूल को हटाने पर ध्यान केंद्रित करते हैं, और चक्रवात विभाजक और पल्स के साथ धूल को हटाते हैं, और धूल के निर्वहन को कम करते हैं।


